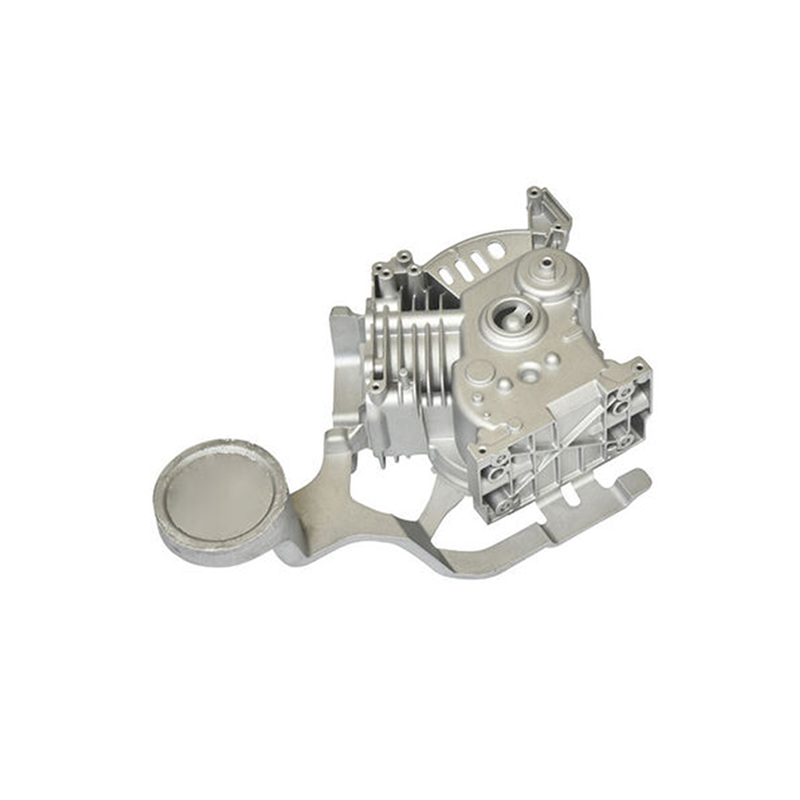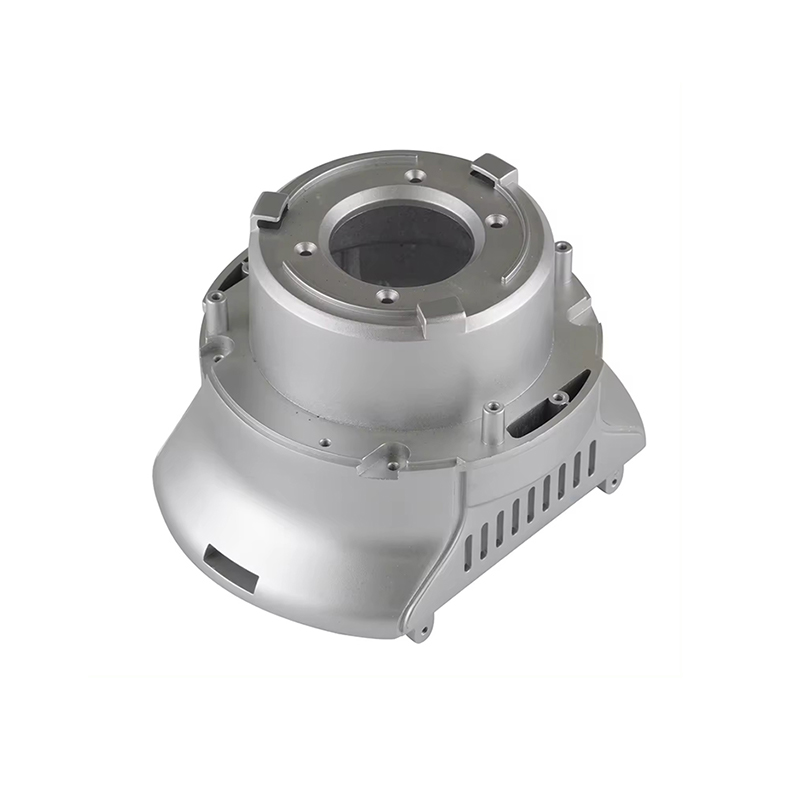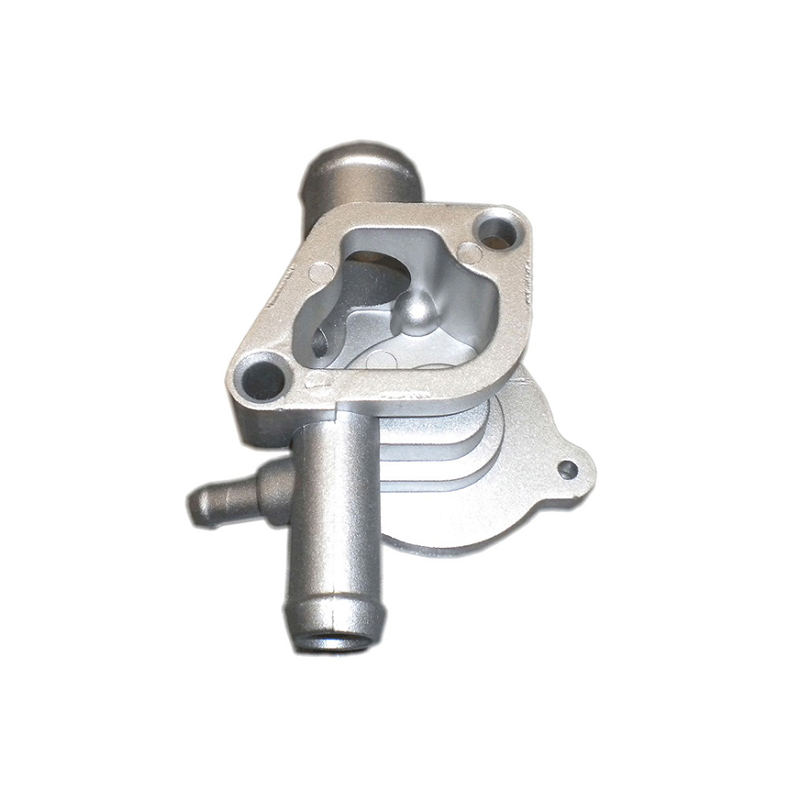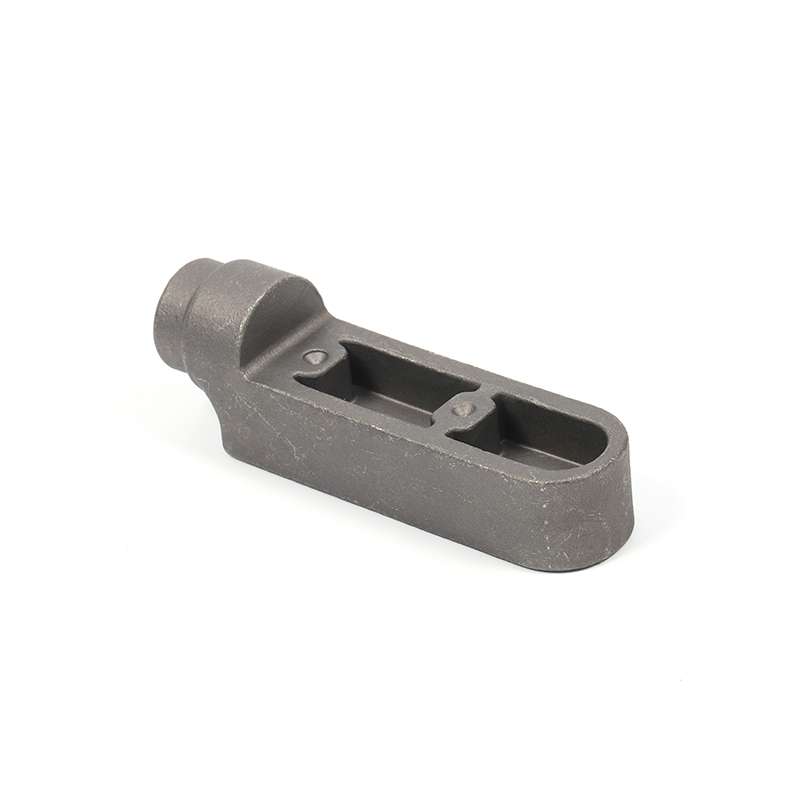
A pressgjutning kylfläns är en termisk hanteringskomponent som produceras genom att injicera smält metall - oftast en aluminiumlegering - i en precisionskonstruerad stålform under högt tryck. Formen definierar varje geometrisk egenskap hos den färdiga delen: basen, fenarrayen, monteringslister och alla integrerade strukturella eller elektriska funktioner. När metallen stelnar och formen öppnas är den resulterande kylflänsen geometriskt nära sin slutliga form, vilket kräver liten eller ingen sekundär bearbetning före användning.
Kylflänsar i allmänhet fungerar genom att dra bort termisk energi från en värmealstrande komponent - en krafttransistor, CPU, LED-modul eller motorstyrenhet - och avleda den energin till den omgivande luften eller en kylvätska. En kylfläns i formgjutning uppnår detta genom den inneboende värmeledningsförmågan hos dess metallegering och genom den stora yta som skapas av dess flänsstrukturer, som maximerar kontakten mellan komponenten och det omgivande kylmediet.
Pressgjutning är en av flera tillverkningsmetoder som används för att producera kylflänsar – andra inkluderar extrudering, skalning, smidning och konstruktion med bundna fenor – men den intar en distinkt position på grund av dess förmåga att producera komplexa tredimensionella geometrier med hög volym och med utmärkt konsistens från del till del. Där extrudering är begränsad till enhetliga tvådimensionella tvärsnitt, kan pressgjutning producera flänsar som varierar i höjd, stigning och orientering över en enda komponent, integrera monteringsfästen och inre kanaler, och ta emot underskärningar och ihåliga detaljer som skulle vara omöjliga att extrudera.
Pressgjutningsprocessen för kylflänsar
Att förstå hur pressgjutning fungerar hjälper till att förklara både kapaciteten och begränsningarna hos kylflänsar som produceras på detta sätt. Processen utvecklas i flera väldefinierade steg.
Formdesign och förberedelse
Grunden för varje formgjutningskylfläns är stålformen, även kallad formen. Den består av två halvor: den täck formhalvan , som bildar en sida av komponenten, och ejektor dö halva , som bildar den andra och innehåller ejektorstiften som används för att trycka ut det färdiga gjutgodset efter stelning. Linjen där de två halvorna möts är känd som avskiljningslinjen och dess placering måste noggrant väljas av verktygskonstruktören för att säkerställa att det färdiga gjutgodset glider rent av lockhalvan och förblir i utkastarhalvan när formen öppnas.
Själva formen är vanligtvis bearbetad av härdat H13 eller liknande verktygsstål som kan motstå tusentals högtrycks- och högtemperaturinsprutningscykler. Att designa en form för en komplex kylfläns – med många tunna fenor, nära toleranser och integrerade funktioner – är ett betydande ingenjörsarbete. Formdesignen måste ta hänsyn till metallflödesvägar, kylkanalernas positioner i formen, portens och löparnas placeringar och ventilationsarrangemang för att tillåta instängd luft att strömma ut under injektionen.
Metallsmältning och injektion
När formen är förberedd och klämd stängd under högt hydrauliskt tryck, sprutas smält aluminiumlegering - som hålls vid en temperatur vanligtvis mellan 620 °C och 700 °C beroende på legeringen - in i formhåligheten vid tryck från cirka 10 till 175 MPa (1 500 till 25 000 psi) för aluminium. Detta höga insprutningstryck tvingar den smälta metallen att fylla varje detalj i formhåligheten, inklusive tunna fenor och små detaljer, innan den hinner stelna.
Det finns två huvudsakliga varianter av pressgjutningsprocessen som är relevanta för produktion av kylfläns:
- Varmkammarpressgjutning: Insprutningsmekanismen är nedsänkt i behållaren för smält metall. Denna metod är snabbare och lämpad för legeringar med lägre smältpunkt såsom zink. Den är inte lämplig för aluminium, vilket skulle skada de nedsänkta komponenterna.
- Pressgjutning med kall kammare: Används för aluminium och andra högre smältande legeringar. Den smälta metallen skänks in i injektionskammaren separat för varje skott. Även om den är något långsammare än varmkammare, uppnår den de höga tryck som krävs för pressgjutning av aluminium och är standardprocessen för aluminiumkylare.
Solidifiering, utkastning och trimning
Efter injektion stelnar metallen snabbt - inom några sekunder - eftersom den överför värme till den kylda stålformen. Formen öppnas sedan och ejektorstiftplattan driver alla ejektorstift samtidigt med lika kraft, och pressar gjutgodset rent ut ur ejektorhalvan utan förvrängning. Noggrann placering av utstötningsstiften är viktig: stift som är olämpligt placerade kan lämna märken på kylflänsens yta eller orsaka lokal stress som deformerar tunna fenor under utkastningen.
Den utkastade delen bär fortfarande inloppet (den stelnade metallen i insprutningsöppningen), löpare och eventuellt spillmaterial från ventilationssystemet. Dessa tas bort genom trimning – antingen i en dedikerad trimpress eller för hand – innan kylflänsen flyttas till någon sekundär operation. Vissa blixtar (tunna metallfenor vid avskiljningslinjen) kan också behöva tas bort.
Sekundär verksamhet
Beroende på applikationens krav kan pressgjutna kylflänsar genomgå sekundära bearbetningsoperationer för att uppnå snävare toleranser på kritiska dimensioner – såsom planheten på monteringsytan som kommer i kontakt med den elektroniska komponenten – som inte tillförlitligt kan hållas i det gjutna tillståndet. Borrning, gängning och fräsning är vanliga sekundära operationer. I högvolymproduktion utförs dessa sekundära steg ofta på CNC-bearbetningscentra i linje med pressgjutningscellen, vilket håller cykeltiderna korta.
Material som används i pressgjutning kylflänsar
Valet av legering är ett av de mest avgörande besluten i formgjutning av kylflänsdesign, eftersom den direkt styr värmeledningsförmåga, gjutbarhet, mekanisk hållfasthet och vikt.
Aluminiumlegeringar: Det dominerande valet
Aluminiumlegeringar står för den stora majoriteten av pressgjutna kylflänsar, av en kombination av skäl: aluminiums inneboende värmeledningsförmåga, dess låga densitet (ungefär en tredjedel av stålets), dess naturliga oxidskikt som motstår korrosion, dess utmärkta gjutbarhet vid kommersiellt möjliga temperaturer och dess lättillgänglighet och återvinningsbarhet. De två aluminiumlegeringar som oftast specificeras för pressgjutna kylflänsar är:
| Legering | Värmeledningsförmåga | Nyckelegenskaper | Bäst lämpad för |
|---|---|---|---|
| A380 | ~96 W/m·K | Allmänna pressgjutningslegeringar; utmärkt flytbarhet, dimensionsstabilitet och bearbetbarhet; bra korrosionsbeständighet; accepterar anodisering och pulverlackering | Konsumentelektronik, LED-höljen, fordonskomponenter, telekommunikationsutrustning |
| ADC12 (A383) | ~92–96 W/m·K | Högt kiselinnehåll ger överlägsen flytbarhet för tunnväggiga och komplexa geometrier; något lägre mekanisk hållfasthet än A380; populär i japanska och asiatiska leveranskedjor | Komplexa tunnväggiga kylflänsar, hemelektronik, kringutrustning till datorer |
| A356 / A357 | ~151–160 W/m·K | Betydligt högre värmeledningsförmåga än A380; kräver lågtrycks- eller gravitationsgjutning snarare än högtrycksgjutning; värmebehandlas | Högpresterande termiska applikationer där konduktivitet är prioritet |
| Zinklegeringar (Zamak) | ~110 W/m·K | Högre densitet än aluminium; mycket bra ytfinish och dimensionell noggrannhet; lägre smältpunkt passar pressgjutning i varmkammar; tyngre än aluminiumekvivalenter | Små, mycket detaljerade komponenter; applikationer där vikten är mindre kritisk |
Det är värt att notera en inneboende kompromiss i pressgjutningslegeringar av aluminium: kiselinnehållet som ger A380 och ADC12 deras utmärkta gjutbarhet och flytbarhet minskar också deras värmeledningsförmåga jämfört med bearbetade eller gravitationsgjutna legeringar. Rent aluminium har en värmeledningsförmåga på cirka 237 W/m·K; pressgjutningslegeringen A380 uppnår endast cirka 96 W/m·K. Ingenjörer som kräver högre konduktivitet specificerar ibland A356.0 producerad av lågtrycksgjutning eller gravitationsgjutning, och accepterar en långsammare och något dyrare process i utbyte mot överlägsen termisk prestanda.
Nya material
Pågående materialforskning utökar alternativen för kylflänsdesigners. Kompositmaterial som innehåller keramiska partiklar eller kolfibrer undersöks för tillämpningar som kräver både hög värmeledningsförmåga och låg vikt utöver vad standardaluminiumlegeringar kan ge. Grafenförbättrade nanokompositer representerar en långsiktig forskningsriktning, med potential för dramatiska förbättringar av värmeledningsförmågan om de framgångsrikt kan integreras i kommersiellt skalbara pressgjutningsprocesser.
Designöverväganden för pressgjutning kylflänsar
Den geometriska friheten för pressgjutning är betydande jämfört med extrudering, men den är inte obegränsad. Effektiv kylflänsdesign för pressgjutning kräver noggrant samtidig övervägande av termisk prestanda, tillverkningsbarhet och mekanisk integritet.
Fengeometri och densitet
Fenor är den primära mekanismen genom vilken en kylfläns ökar sin effektiva yta. I en pressgjuten kylfläns kan flänsar orienteras i flera riktningar, varieras i höjd och tjocklek över delen, och arrangeras i stift, raka, tvärskurna eller radiella konfigurationer som skulle vara omöjliga att extrudera. Viktiga geometriska parametrar inkluderar:
- Fenhöjd: Högre fenor ökar ytan men ökar också djupet i formhåligheten, vilket gör att fylla tunna fenor med smält metall mer utmanande och ökar risken för kallstängning (ofullständig fyllning) eller porositet.
- Fintjocklek: Tunnare fenor ger fler fenor per enhetsbredd (högre fendensitet) och därmed större ytarea, men det finns praktiska nedre gränser – vanligtvis runt 1,0–1,5 mm för pressgjutning av aluminium – under vilka tillförlitlig fyllning inte kan garanteras.
- Fenstigning (mellanrum): Närmare fenor ökar ytan men begränsar luftflödet mellan fenorna, vilket potentiellt minskar konvektiv värmeöverföring. Optimal stigning beror på om kylningen är naturlig konvektion eller forcerat luftflöde, och på luftflödets hastighet.
- Fenform: Stiftflänsar (cylindriska eller fyrkantiga stolpar) fungerar bra under stötande luftflöde från en direktmonterad fläkt. Raka parallella fenor fungerar bäst när luftflödet kanaliseras längs deras längd. Radiella fenarrangemang är vanliga i runda LED-kylflänsar där naturlig konvektion dominerar.
Bastjocklek och planhet
Basplattan på kylflänsen – den solida sektionen som kommer i kontakt med den värmealstrande komponenten – måste vara tillräckligt tjock för att sprida värme i sidled från kontaktpunkten över hela fenarrayen, men inte så tjock att det ökar onödig vikt och materialkostnad. Bastjockleken bestäms av det termiska spridningsmotståndet som krävs och av den styvhet som behövs för att förhindra skevhet under pressgjutningsprocessen och under drift. Basytans planhet är kritisk: även små luckor mellan värmekällan och kylflänsen introducerar ett betydande extra termiskt motstånd. CNC-bearbetning av monteringsytan efter gjutning specificeras ofta för att säkerställa planhet inom 0,05–0,1 mm.
Draft vinklar
Dragvinklar – den lätta avsmalning som appliceras på alla vertikala ytor i formhåligheten – är ett grundläggande krav för pressgjutningsprocessen. Utan drag skulle gjutgodset låsa sig vid formväggarna när det stelnar och drar ihop sig, vilket gör utkastning omöjlig eller orsakar att delen går sönder. Standarddragvinklar för pressgjutning av aluminium är typiskt 0,5° till 2° för utvändiga ytor och 1° till 3° för invändiga ytor (kärnor). För kylflänsar innebär dragvinklar att fenorna är något tjockare vid basen än vid spetsen, vilket i alla fall är strukturellt fördelaktigt.
Väggtjocklekslikformighet
Plötsliga förändringar i väggtjocklek orsakar ojämna stelningshastigheter, vilket kan leda till porositet, krymphål och kvarvarande spänningar i gjutgodset. Designers strävar efter en så jämn väggtjocklek som möjligt över delen, använder generösa radier vid tjockleksövergångar och undviker isolerade tjocka sektioner (som är de sista att stelna och därmed mest benägna att krympa). För kylflänsar betyder det att fenan-till-bas-övergången och eventuella integrerade utsprång eller monteringsdynor bör avgränsas noggrant.
Avskiljningslinje och placering av utkastarstift
Skiljelinjens placering påverkar både utseendet på den färdiga kylflänsen och dess dimensionella noggrannhet. Blixt- och vittnesmärken vid skiljelinjen är oundvikliga, och deras placering bör väljas för att minimera påverkan på funktionella ytor. Ejektorstiftsmärken på kylflänsens yta är likaledes oundvikliga, och deras placering måste planeras så att de inte påverkar komponentens monteringsyta eller någon yta som kommer att vara synlig i slutprodukten.
Ytbehandlingar för pressgjutning kylflänsar
Ytor i gjutna aluminium är funktionella men kan förbättras både vad gäller termisk prestanda och hållbarhet genom en rad olika ytbehandlingsalternativ.
Anodisering
Anodisering is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Obs: Standard A380 aluminiumlegering är inte idealisk för anodisering på grund av dess höga kisel- och kopparinnehåll, vilket ger en ojämn, mörk eller fläckig anodiserad yta. För tillämpningar som kräver ett högkvalitativt anodiserat utseende bör en legering av lägre kisel som A360 eller ADC1 specificeras.
Pulverlackering
Pulverlackering applicerar ett torrt polymerpulver elektrostatiskt på kylflänsens yta, som sedan härdas i en ugn för att bilda en hållbar, enhetlig film. Den ger ett bra korrosionsskydd och tillåter ett brett spektrum av färger. Liksom anodisering har polymerbeläggningen låg värmeledningsförmåga, så dess tjocklek bör minimeras (vanligtvis 60–100 µm) på termiskt kritiska ytor. Pulverlackering är kompatibel med A380 och de flesta andra pressgjutningslegeringar av aluminium.
Kulsprängning och tumlande
Kulblästring eller pärlblästring den gjutna ytan tar bort kvarvarande blixt, förbättrar ytans enhetlighet och ökar ytjämnheten – vilket marginellt ökar den effektiva ytan för värmeöverföring. Tumling uppnår liknande resultat för mindre komponenter som bearbetas i partier. Dessa behandlingar appliceras ofta som ett förberedande steg innan anodisering eller målning.
Elektroplätering
I applikationer som kräver förbättrad ythårdhet, elektrisk ledningsförmåga eller specifika estetiska egenskaper är galvanisering med nickel, krom eller andra metaller ett alternativ. Nickelplätering i synnerhet ger utmärkt korrosionsbeständighet och en slät ytfinish, och används i vissa telekommunikations- och militärelektroniktillämpningar.
Fördelar med formgjutning kylflänsar
Pressgjutning erbjuder en uppsättning fördelar som gör det till den föredragna tillverkningsvägen för kylflänsar i många applikationssammanhang:
- Komplex tredimensionell geometri: Pressgjutning kan producera fenarrayer med varierande orientering, integrerade monteringsfunktioner, kanaler och utsprång i en enda operation – geometrier som är omöjliga eller oöverkomligt dyra med någon annan metod.
- Höga produktionshastigheter: Pressgjutningsmaskiner med kall kammare kan uppnå cykeltider i storleksordningen en till tre minuter per skott för typiska kylflänsstorlekar, vilket möjliggör mycket hög genomströmning när verktyget väl är etablerat. Detta gör pressgjutning mycket kostnadskonkurrenskraftigt för stora produktionsvolymer.
- Utmärkt dimensionell konsistens: Alla gjutgods från en given form är extremt nära i dimensionerna, vilket är viktigt för elektronikmontering där kylflänsar måste passa exakt med standardiserade komponentpaket och kapslingar.
- Strukturell integritet: Pressgjutna kylflänsar är mekaniskt robusta, kan motstå vibrationer, stötar och de mekaniska belastningar som utsätts för montering. Detta gör dem särskilt värdefulla i fordons- och industrimiljöer.
- Nära-net-form produktion: Den gjutna delen är nära sin slutliga geometri, vilket minskar omfattningen av sekundär bearbetning och materialspill jämfört med bearbetning av en kylfläns från fast ämne.
- Integrering av flera funktioner: Monteringsfästen, kabelhanteringsfunktioner, höljesväggar och kylflänsar kan alla integreras i en enda formgjuten del, vilket minskar antalet separata komponenter, monteringsoperationer och potentiella termiska gränssnittsskarvar i slutprodukten.
Begränsningar och utmaningar för formgjutning av kylflänsar
Trots sina styrkor är pressgjutning inte den optimala lösningen i alla situationer. Ingenjörer bör vara medvetna om dess huvudsakliga begränsningar:
- Hög verktygskostnad: Stålformar för pressgjutning av aluminium är dyra - vanligtvis från flera tusen till tiotusentals pund beroende på komplexitet - vilket gör pressgjutning oekonomiskt för små produktionskvantiteter. Nollpunkten kontra bearbetning från fasta eller andra processer beror på detaljens komplexitet och volym, men pressgjutning blir i allmänhet attraktivt över några tusen delar per år.
- Porositet: Högtryckspressgjutning kan fånga in luft i formhåligheten, vilket leder till porositet i gjutgodset. Detta är särskilt problematiskt för kylflänsar som kommer att utsättas för tryck (såsom vätskekylda kylplattor) eller för delar som kräver värmebehandling efter gjutning. Halvsolid pressgjutning och vakuumassisterad pressgjutning är processvarianter som avsevärt minskar porositeten till en extra processkostnad.
- Lägre värmeledningsförmåga än andra aluminiumformer: Som nämnts ovan minskar de kiselrika legeringarna som ger aluminiumpressgjutning dess utmärkta flytbarhet också värmeledningsförmågan i förhållande till smideslegeringar eller gjutlegeringar med lägre kiselhalt. För applikationer med extrema termiska krav kan detta vara en begränsande faktor.
- Begränsningar för fenans bildförhållande: Mycket tunna, mycket höga fenor är svåra att fylla tillförlitligt med högtryckspressgjutning. Om applikationen kräver en extremt hög fendensitet eller sidoförhållande utöver vad pressgjutning på ett tillförlitligt sätt kan uppnå, kan skurna eller limmade kylflänsar vara mer lämpliga.
- Designändringar är kostsamma: Att modifiera formen efter att den har tillverkats är dyrt. Till skillnad från extruderade kylflänsar - där en ny extruderingsform är relativt billig - kan det krävas betydande omarbetning eller en helt ny form för att ändra en formgjuten kylfläns.
Pressgjutning kontra andra tillverkningsmetoder för kylflänsar
| Metod | Designkomplexitet | Värmeledningsförmåga | Verktygskostnad | Enhetskostnad (hög volym) | Bäst för |
|---|---|---|---|---|---|
| Formgjutning | Mycket hög (3D) | Måttlig (~96 W/m·K) | Hög | Låg | Komplexa former, hög volym, integrerade funktioner |
| Extrudering | Måttlig (2D-profil) | Bra (~150–200 W/m·K) | Låg | Mycket låg | Enkla enhetliga tvärsnitt, medium volym |
| Skidåkning | Hög (thin dense fins) | Mycket bra | Måttlig | Måttlig | Hög fin density, high performance, moderate volume |
| Smide | Måttlig | Utmärkt | Måttlig–High | Måttlig | Hög strength, high thermal performance |
| Bonded Fin | Mycket hög | Utmärkt (copper fins) | Låg–Moderate | Hög | Ultrahög prestanda, anpassad design, låg volym |
| CNC-bearbetning | Mycket hög | Utmärkt | Låg (no tooling) | Mycket hög | Prototyper, mycket låg volym, högsta precision |
Tillämpningar av pressgjutning kylflänsar
Kombinationen av geometrisk frihet, mekanisk robusthet och produktionseffektivitet gör pressgjutna kylflänsar till den bästa lösningen inom ett brett spektrum av industrier och produktkategorier.
LED-belysning
LED-armaturer – i synnerhet industrilampor för höga utrymmen, gatubelysning och trädgårdsodlingslampor – är ett av de största och snabbast växande applikationsområdena för gjutna kylflänsar. Den cirkulära eller polygonala geometrin hos många LED-arrayer, kombinerat med behovet av att integrera det optiska höljet, monteringspunkterna och fenarrayen i en enda kompakt och estetiskt övervägd komponent, är idealiskt lämpad för pressgjutning. Väldesignade pressgjutna LED-kylflänsar kan minska termisk motstånd med upp till 20 % jämfört med motsvarande extruderade konstruktioner, vilket direkt förbättrar LED-övergångstemperatur, effektivitet och livslängd.
Bilelektronik
Elektrifieringen av fordon – elmotorer, växelriktare, inbyggda laddare, batterihanteringssystem och avancerad förarassistanselektronik – har dramatiskt ökat kraven på termisk hantering av fordonskomponenter. Kylflänsar av pressgjuten aluminium används ofta i dessa applikationer eftersom de kombinerar hög mekanisk hållfasthet (för att motstå vibrationer och mekaniska belastningar), god termisk prestanda, kompatibilitet med ytbehandlingar för bilar och förmågan att integrera komplexa monterings- och tätningsfunktioner. Speciellt elfordonsväxelriktare förlitar sig på anpassade pressgjutna kylflänsar eller kylplattor som ett viktigt strukturellt och termiskt ledningselement.
Infrastruktur för telekommunikation och nätverk
Basstationsutrustning, RF-effektförstärkare och nätverksväxlar genererar betydande värme i tätt packade kapslingar. Pressgjutna kylflänsar gör att värmestyrning kan integreras direkt i utrustningens hölje, vilket eliminerar behovet av separata kylflänskomponenter och minskar antalet termiska gränssnitt i värmebanan. De kompakta, komplexa geometrierna som kan uppnås genom pressgjutning är väl anpassade till de rumsliga begränsningarna hos modern telekommunikationsutrustning.
Industriell kraftelektronik
Frekvensomriktare, kraftomvandlare, svetsutrustning och industriella motorstyrenheter kräver alla robusta kylflänsar med lång livslängd som kan fungera tillförlitligt i miljöer som kan involvera vibrationer, föroreningar och termisk cykling. Pressgjutna kylflänsar i dessa applikationer integrerar ofta monteringsfunktioner för kraftmoduler (IGBT, tyristorer, MOSFETs) direkt i gjutgodset, vilket minskar sammansättningens komplexitet och säkerställer repeterbar, väldefinierad kontakt mellan komponenten och kylflänsen.
Konsumentelektronik
Från spelkonsoler och set-top-boxar till strömförsörjning och ljudförstärkare, hemelektronikprodukter drar nytta av gjutna kylflänsar när deras formkrav – cirkulära, L-formade eller på annat sätt icke-prismatiska – gör extrudering opraktisk. Kostnadseffektiviteten hos pressgjutning vid höga volymer passar även massmarknadsproduktionsmiljön för hemelektronik.
Kvalitetskontroll i pressgjutning kylflänsproduktion
För att säkerställa jämn kvalitet i pressgjutna kylflänsar krävs systematisk kontroll i flera stadier av produktionsprocessen. Viktiga kvalitetskontrollåtgärder inkluderar:
- Verifiering av inkommande material: Bekräftelse av legeringssammansättningen för varje smältladdning genom spektrografisk analys innan gjutning påbörjas.
- Processparameterövervakning: Registrera och kontrollera insprutningstryck, metalltemperatur, formtemperatur och cykeltid för varje skott för att upptäcka processdrift innan den producerar defekta delar.
- Dimensionell inspektion: Användning av koordinatmätmaskiner (CMM) eller mätarmatur för att verifiera kritiska dimensioner – särskilt montering av ytplanhet och flänsstigning – på ett statistiskt urval.
- Porositetsdetektering: Röntgeninspektion eller CT-skanning för applikationer där inre porositet är oacceptabel, såsom trycktäta vätskekylningskomponenter.
- Värmeprestandavalidering: Termisk motståndstestning med kalibrerade testinställningar för att verifiera att kylflänsar uppfyller deras specificerade termiska prestanda innan de släpps till produktion.
Slutsats
Pressgjutna kylflänsar representerar en mycket kapabel och allmänt antagen lösning för termisk hantering av elektroniska och kraftsystem inom industrier, allt från konsumentelektronik och LED-belysning till bilelektrifiering och industriell kraftomvandling. Deras förmåga att producera komplexa tredimensionella fengeometrier, integrera flera funktionella funktioner i en enda komponent och leverera jämn kvalitet vid höga produktionsvolymer ger dem fördelar som ingen annan tillverkningsprocess helt replikerar.
Det tekniska beslutet att specificera en pressgjuten kylfläns kräver noggrann balansering av kraven på värmeledningsförmåga, geometrisk komplexitet, produktionsvolym, verktygsinvesteringar och behov av ytfinish. När dessa faktorer överensstämmer – särskilt när produktionsvolymerna är höga, geometrin är komplex och mekanisk robusthet spelar roll tillsammans med termisk prestanda – är pressgjutning genomgående det mest effektiva och ekonomiska valet. När effekttätheterna inom elektroniken fortsätter att öka och värmehanteringen blir allt mer avgörande för produktens tillförlitlighet, kommer pressgjutningskylflänsar att förbli en hörnstensteknik i värmeingenjörens verktygslåda.