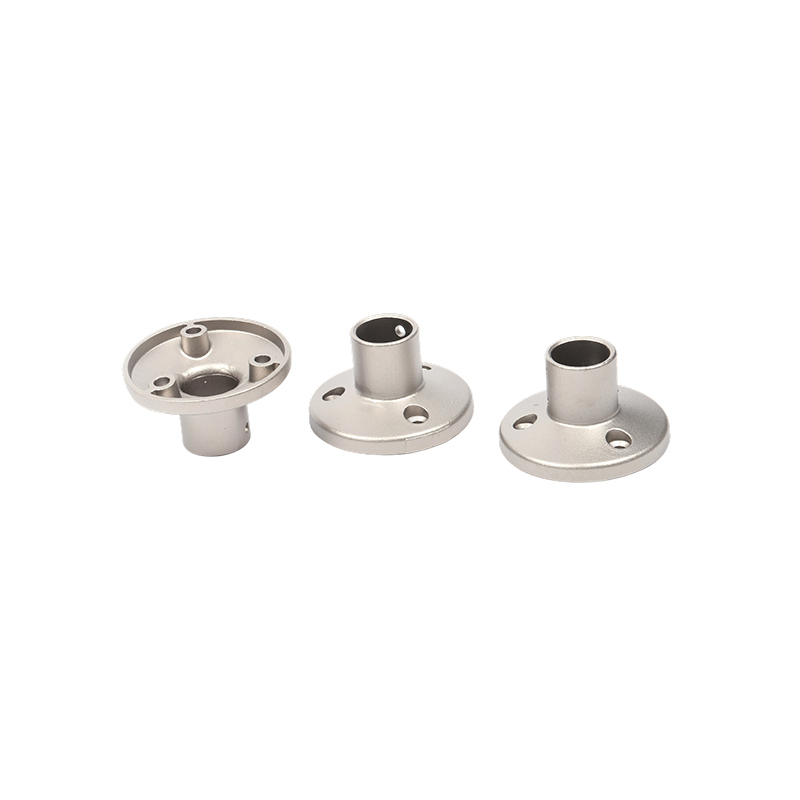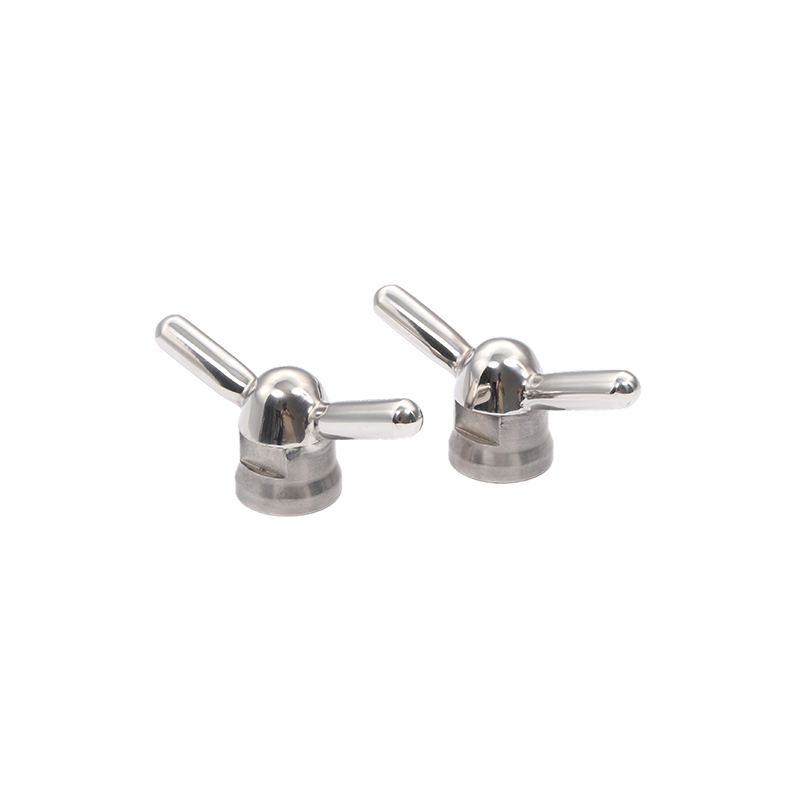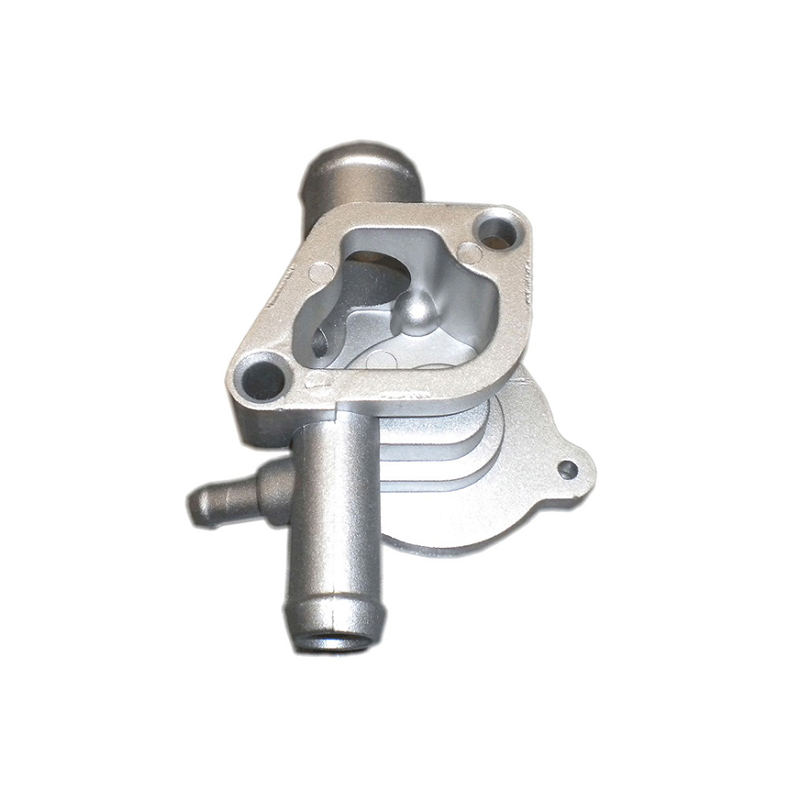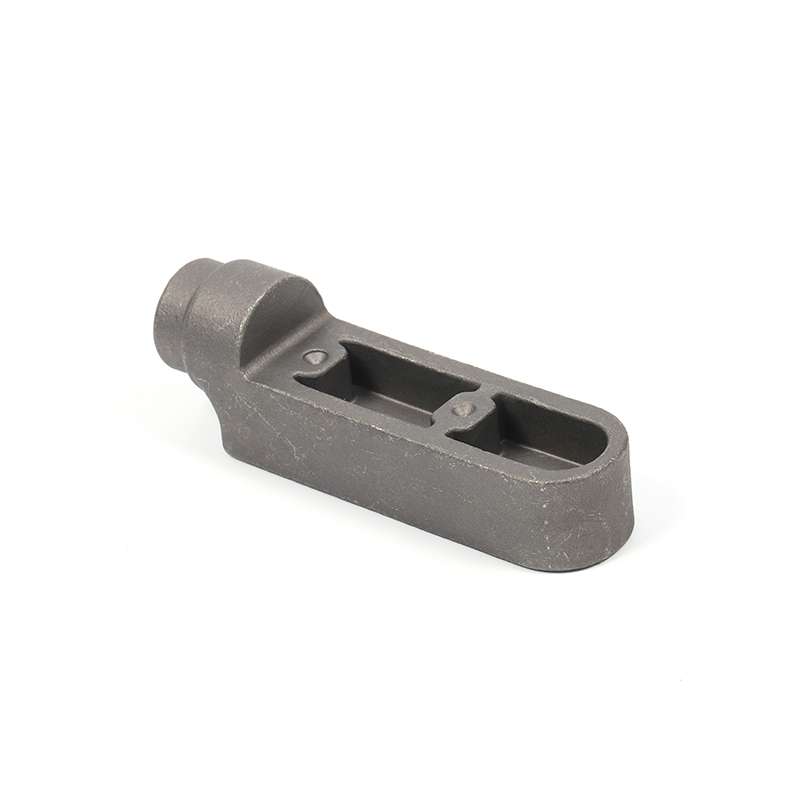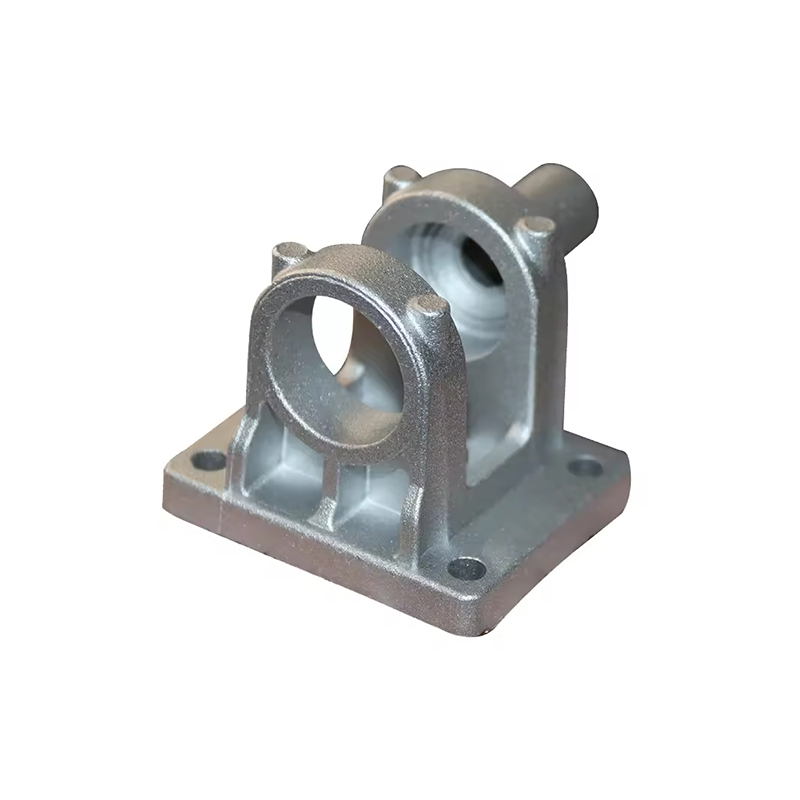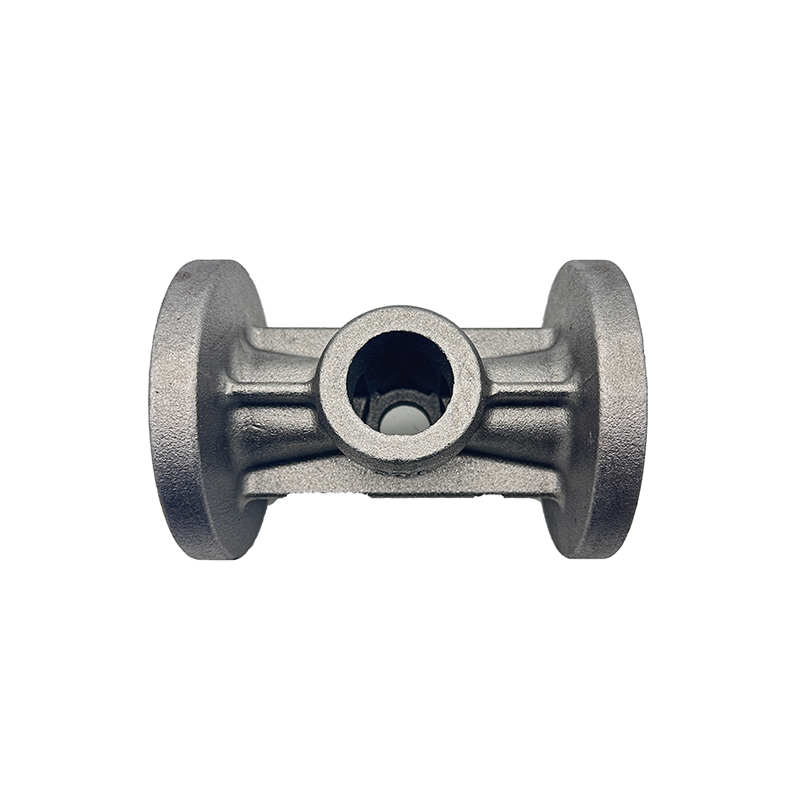
Zinkpressgjutning är en högtrycksmetallgjutningsmetod i vilken smält zinklegering tvingas in i ett härdat stålformhålrum ("formen") vid tryck som typiskt sträcker sig från 1 000 till 30 000 psi. Legeringen stelnar snabbt inuti formen, vilket ger en dimensionsstabil, nästan nätformad del som ofta kräver liten eller ingen sekundär bearbetning.
Jämfört med andra pressgjutningsmetaller som aluminium, magnesium eller koppar erbjuder zink en unik kombination av egenskaper: låg smältpunkt (~420°C / 788 °F) , hög flytbarhet, överlägsen gjutbarhet och utmärkt mekanisk hållfasthet. Dessa egenskaper gör zink till det föredragna valet för komplicerade tunnväggiga komponenter och delar som kräver högprecisionsdetaljer.
Två primära maskinkonfigurationer används i zinkpressgjutningsprocess : den varmkammare maskin (den vanligaste för zink) och den mer sällan använda kylkammare maskin. I varmkammarmaskiner är injektionsmekanismen nedsänkt i behållaren för smält metall, vilket möjliggör mycket snabba cykeltider - vanligtvis 400–900 skott per timme.
Steg-för-steg översikt över zinkgjutningsprocessen
Zinkpressgjutningsprocessen följer en noggrant kontrollerad sekvens av operationer. Varje steg påverkar direkt den slutliga komponentens dimensionella noggrannhet, ytfinish och strukturella integritet.
Formhalvorna rengörs och sprayas med ett släppmedel (formsmörjmedel). Detta förhindrar fastsättning, kontrollerar termiska gradienter och förlänger matrisens livslängd.
Lockdynan och ejektorformen är hydrauliskt stängda och låsta under hög klämkraft - tillräckligt för att motstå insprutningstryck under påfyllning.
Smält zink vid ~430–450 °C injiceras i formhåligheten via svanhalsen och munstycket (varmkammaren) med exakt kontrollerad hastighet och tryck.
Legeringen fryser inom millisekunder till sekunder. Formens temperatur, kylkanaler och legeringssammansättning styr stelningshastigheten och mikrostrukturen.
När formen har stelnat öppnas den och utstötningsstiften trycker ut gjutgodset ur formhåligheten. Korrekt ejektordesign förhindrar förvrängning av tunna detaljer.
Grindar, löpare och blixtar trimmas (ofta med automatiska trimdon). Efterbearbetning kan innefatta kulblästring, plätering, pulverlackering eller CNC-bearbetning.
Hela cykeln - från injektion till utstötning - tar vanligtvis 5 till 40 sekunder , beroende på detaljens komplexitet och väggtjocklek. Denna snabba cykeltid är en av de främsta ekonomiska fördelarna med zinkpressgjutningsprocessen.
Vanliga zinklegeringar som används vid pressgjutning
Valet av zinklegering påverkar djupt de mekaniska egenskaperna, korrosionsbeständigheten och dimensionsstabiliteten hos den gjutna delen. ZAMAK-familjen (en förkortning från de tyska orden för dess ingående metaller: zink, aluminium, magnesium, koppar) representerar den mest använda gruppen av zinkpressgjutningslegeringar över hela världen.
| Legering | Al % | Cu % | Mg % | Draghållfasthet | Nyckelegenskaper |
|---|---|---|---|---|---|
| ZAMAK 2 (legering 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Högsta styrka och hårdhet i ZAMAK-familjen; bra krypmotstånd |
| ZAMAK 3 (legering 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Mest använda; utmärkta gjutegenskaper; dimensionsstabilitet |
| ZAMAK 5 (legering 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Högre styrka än #3; bättre krypmotstånd; vanligt i Europa |
| ZAMAK 7 (legering 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modifierad #3 med lägre Mg; överlägsen fluiditet; tunnare väggar möjliga |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Högre aluminium; varmkammare gjutbar; goda bäregenskaper |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Högsta hållfasthet zinklegering; lättvikt; endast gravitation/kylkammare |
ZAMAK 3 står för cirka 70 % av alla zinkgjutgods som produceras i Nordamerika på grund av dess exceptionella balans mellan gjutbarhet, mekaniska egenskaper och kostnadseffektivitet. När högre hållfasthet krävs utan att offra dimensionell noggrannhet, ZAMAK 5 är den typiska uppgraderingen.
Fördelar med zinkgjutning
Zinkpressgjutningsprocessen erbjuder en övertygande kombination av fördelar som få alternativa tillverkningsmetoder kan matcha samtidigt. Att förstå dessa fördelar hjälper ingenjörer och inköpsspecialister att fatta välgrundade beslut om materialval
Zinkgjutgods uppnår rutinmässigt toleranser på ±0,025 mm på kritiska egenskaper, vilket minskar eller eliminerar kostsamma sekundära bearbetningsoperationer.
Zinkgjutmaskiner med varmkammar kan producera hundratals skott per timme, vilket stödjer produktion av stora volymer till lägre enhetskostnader än många konkurrerande processer.
Den höga flytbarheten hos smält zink möjliggör fyllning av tunna väggar (så tunna som 0,3 mm), underskärningar, gängor och invecklade inre passager i en enda gjutoperation.
Stålformar som används vid pressgjutning av zink håller betydligt längre än de för aluminium - ofta över 1 000 000 skott - vilket minskar den amorterade verktygskostnaden per del.
Som gjutna zinkytor är släta nog för direkt plätering, målning eller pulverlackering utan omfattande ytbehandling, vilket minskar efterbehandlingskostnaderna.
Zink bildar naturligt en skyddande patina, och zinkgjutgods är mycket mottagliga för elektroplätering, anodisering och kromatomvandlingsbeläggningar för förbättrat skydd.
Industritillämpningar av zinkgjutgods
Mångsidigheten i zinkpressgjutningsprocessen har gjort den oumbärlig inom ett anmärkningsvärt brett spektrum av industrier. Från hemelektronik till tunga fordonskomponenter, zinkgjutna delar finns överallt där hög precision, styrka och kosmetisk kvalitet korsar behovet av kostnadseffektiv produktion i stora volymer.
Stora slutanvändningsindustrier
I den fordonsindustrin , zinkgjutgods förekommer i förgasare, bränslesystemkomponenter, dörrhandtag, säkerhetsbältesmekanismer, rattstångsdelar och allt oftare i elektriska fordonskomponenter (EV) som kräver elektromagnetisk skärmning. Möjligheten att integrera flera funktioner i en enda gjutning minskar monteringssteg och vikt i fordonssystem.
Den konsumentelektronik sektorn är starkt beroende av zinkgjutning för bärbara gångjärn, kamerahus, kontakthus och kylflänsar, där kombinationen av EMI-skärmningsförmåga, värmeledningsförmåga och exakt dimensionskontroll är avgörande för produktens prestanda.
Viktiga designöverväganden för zinkgjutning
Framgångsrik zinkpressgjutning börjar med design för tillverkningsbarhet (DFM) . Ingenjörer som förstår processbegränsningarna och kapaciteterna tidigt i designfasen uppnår bättre delkvalitet, lägre verktygskostnader och snabbare tid till marknaden.
Väggtjocklek
Enhetlig väggtjocklek främjar jämn stelning och minimerar krympningsdefekter. Rekommenderad nominell väggtjocklek för zinkgjutgods är 1,0–3,5 mm , även om väggar så tunna som 0,3 mm kan uppnås med ZAMAK 7. Plötsliga förändringar i snitttjocklek bör undvikas eller övergå med gradvis avsmalning.
Draft vinklar
Dragvinklar av 0,5° till 2° på ytor som är parallella med skiljelinjens riktning, tillåt ren utkastning utan att förvränga delen. Innerväggar och djupa fickor kräver större dragvinklar för att kompensera för metallkrympning på kärnor.
Revben & Bossar
Revbenen ska vara 50–70 % av den intilliggande väggtjockleken och placeras så att de blir styva utan att skapa sänkor eller porositet. Bossar (upphöjda cylindriska detaljer för fästelement) bör ha kärnstift för att kontrollera väggens konsistens och stödjas av kilar för styrka.
Underskärningar och sidoåtgärder
Underskärningar kräver sidoåtgärder (glidande kärnor) i formen, vilket ökar verktygets komplexitet och kostnad. Om konstruktionen tillåter, omvandling av externa underskärningar till likvärdiga funktioner som kan uppnås utan sidoåtgärder reducerar stanskostnaden avsevärt och förbättrar produktionstillförlitligheten.
Toleranser & krympning
ZAMAK 3 har en linjär krympning på cirka 1,17 %. Formdesigners kompenserar genom att skala hålrummet på lämpligt sätt. Generella toleranser på ±0,076 mm per 25 mm dimension kan uppnås i produktionen; kritiska egenskaper kan hållas till ±0,025 mm med korrekt grind och processkontroll.
Vanliga defekter och kvalitetskontroll vid zinkpressgjutning
Även med de inneboende fördelarna med zink som gjutmetall, kan processvariationer introducera defekter som äventyrar delens integritet eller utseende. Att förstå grundorsakerna till vanliga defekter gör det möjligt för processingenjörer att implementera förebyggande åtgärder och bibehålla konsekvent utskriftskvalitet.
- Porositet Gas- eller krymphål i gjutgodset. Orsakas av instängd luft, för hög insprutningshastighet eller otillräcklig ventilation. Åtgärdas genom att optimera gate/runner design, lägga till vakuumassistans eller justera insprutningsparametrar.
- Kall stängs Synliga sömlinjer där två metallflödesfronter möts utan att helt smälta ihop. Resultatet av otillräcklig metalltemperatur, långsam injektion eller dålig placering av porten. Korrigeras genom att höja metalltemperaturen eller göra om portsystemet.
- Flash Tunna flänsar av metall vid skiljelinjen eller runt utkastarstift. Orsakas av slitna formar, otillräcklig spännkraft eller för högt insprutningstryck. Kräver formunderhåll, justering av klämkraften eller justering av insprutningsparameter.
- Felkörning Ofullständig fyllning av formhåligheten. Vanligtvis på grund av låg metalltemperatur, otillräckligt insprutningstryck eller tunna väggar som fryser innan kaviteten fylls. Adresseras genom temperaturjustering och portomformning.
- Interdendritisk krympning Porositet under ytan i mitten av tjocka sektioner på grund av stelningskrympning. Minimerat genom enhetlig väggdesign, intensifieringstryck och korrekt formkylning.
- Blåsor Ytbubblor som uppstår efter plätering eller målning, orsakade av porositet under ytan som expanderar under värme. Förhindras genom att kontrollera porositeten i gjutsteget genom processoptimering.
Moderna zinkpressgjutningsoperationer använder sig av en heltäckande kvalitetsledningsstrategi som kombinerar Statistisk processkontroll (SPC) , röntgeninspektion, CMM-dimensionell verifiering och automatiserade synsystem för att upptäcka och åtgärda defekter i realtid.
Hållbarhet och zinkgjutningsprocessen
Eftersom tillverkningsindustrin står inför ett ökande tryck för att minska miljöpåverkan, erbjuder zinkpressgjutningsprocessen inneboende hållbarhetsfördelar som förtjänar erkännande. Zink är en av de mest återvunna metallerna på jorden, och formgjutningens karaktär av slutna kretsar minimerar materialspill.
Den lägre smälttemperatur av zinklegeringar leder direkt till lägre energiförbrukning per kilo gjuten metall jämfört med aluminium eller kopparlegeringar. Formens livslängd är också längre, vilket minskar förbrukningen av energikrävande verktygsstål under en komponents produktionslivslängd.
Dessutom förmågan att producera komponenter i nästan nätform med minimal efterbearbetning minskar spångenereringen och energin i samband med sekundära operationer. När tillverkarna eftersträvar miljöcertifiering enligt ISO 14001 och minskade koldioxidavtryck, blir zinkpressgjutningens inneboende profil för cirkulär ekonomi ett allt viktigare urvalskriterium.
Framtida trender inom zinkgjutningsteknik
Den zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Tixoformning av zink
Tixogjutningsprocesser injicerar zink i ett halvfast, tixotropiskt tillstånd, vilket minskar porositeten och förbättrar de mekaniska egenskaperna jämfört med konventionell helt flytande injektion. Även om de är mer komplexa, kan tixoformade zinkkomponenter närma sig bearbetade materialegenskaper i kritiska applikationer.
Integrerad simulering och AI-processkontroll
Avancerade verktyg för simulering av formfyllning (som MAGMASOFT och Flow-3D) används nu rutinmässigt för att optimera grind- och löpardesign, förutsäga krympning och identifiera hot spots innan stål skärs. Alltmer, maskininlärningsalgoritmer används på pressgjutningsmaskiner för att dynamiskt justera processparametrar baserat på sensordata, vilket minskar skrothastigheten och förbättrar processkonsistensen.
Multi-Material & Insert Casting
Den zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniatyrisering och mikropressgjutning
Framsteg inom formtillverkning och injektionskontroll har aktiverats mikropressgjutning av zinkkomponenter som väger mindre än 1 gram med egenskaper mätt i hundradelar av en millimeter. Tillämpningar inom mikroelektronik, medicinsk utrustning och precisionsinstrumentering fortsätter att utvidga gränserna för vad zinkpressgjutning kan åstadkomma.
Den zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of hög dimensionsnoggrannhet, utmärkt ytfinish, snabba cykeltider, lång livslängd för formverktyg, designflexibilitet och inneboende återvinningsbarhet positionerar zinkpressgjutning som en varaktig hörnsten i precisionsmetalltillverkning.
Oavsett om man väljer ZAMAK 3 för ett hus för konsumentelektronik med stora volymer, ZAMAK 5 för ett fordonskonstruktionsfäste eller ZA-27 för en höghållfast lagerkomponent, erbjuder zinkgjutningsprocessen en väg till komplexa metalldelar av hög kvalitet till en kostnads- och prestandanivå som alternativen har svårt att matcha. För ingenjörer som är villiga att engagera sig i processen tidigt i designcykeln, fortsätter zinkpressgjutning att låsa upp nya möjligheter inom produktinnovation.