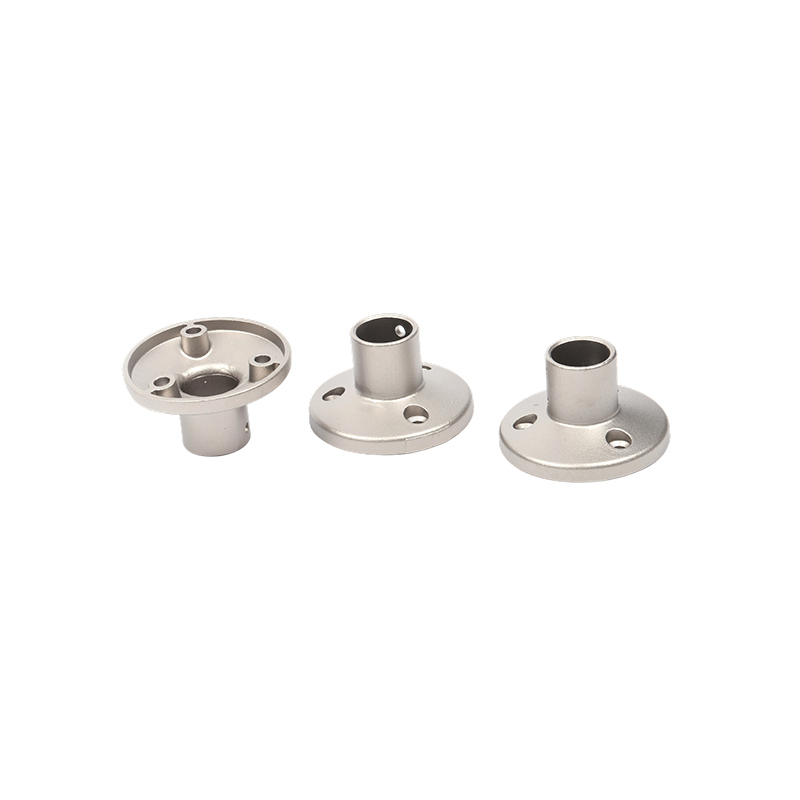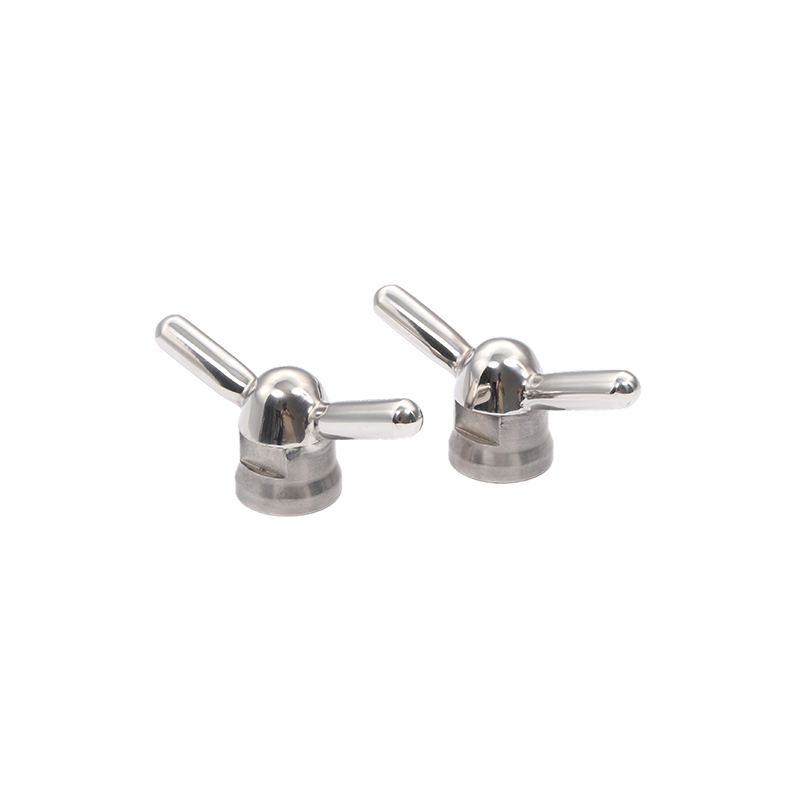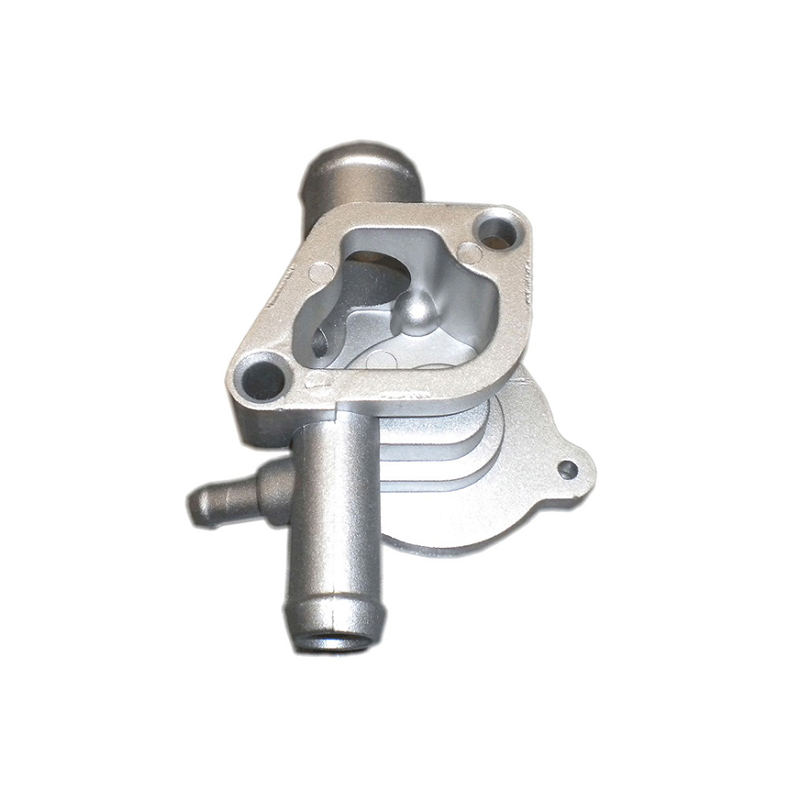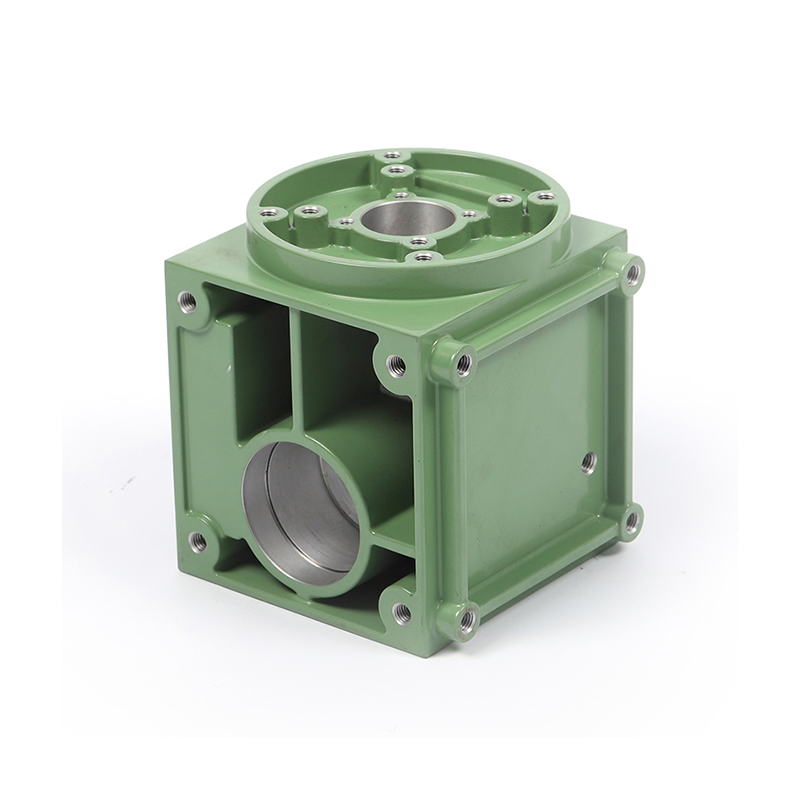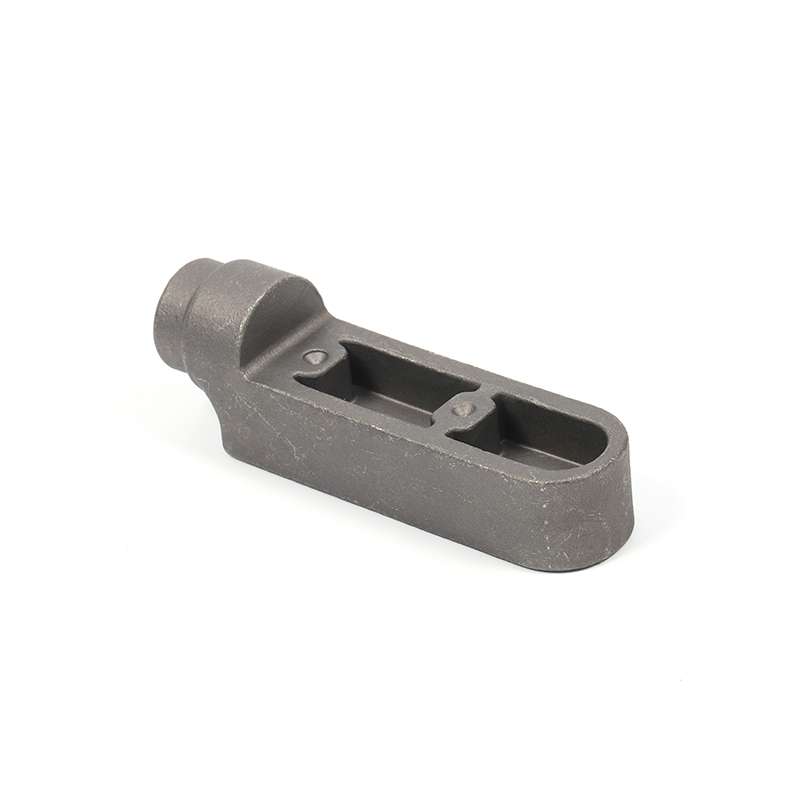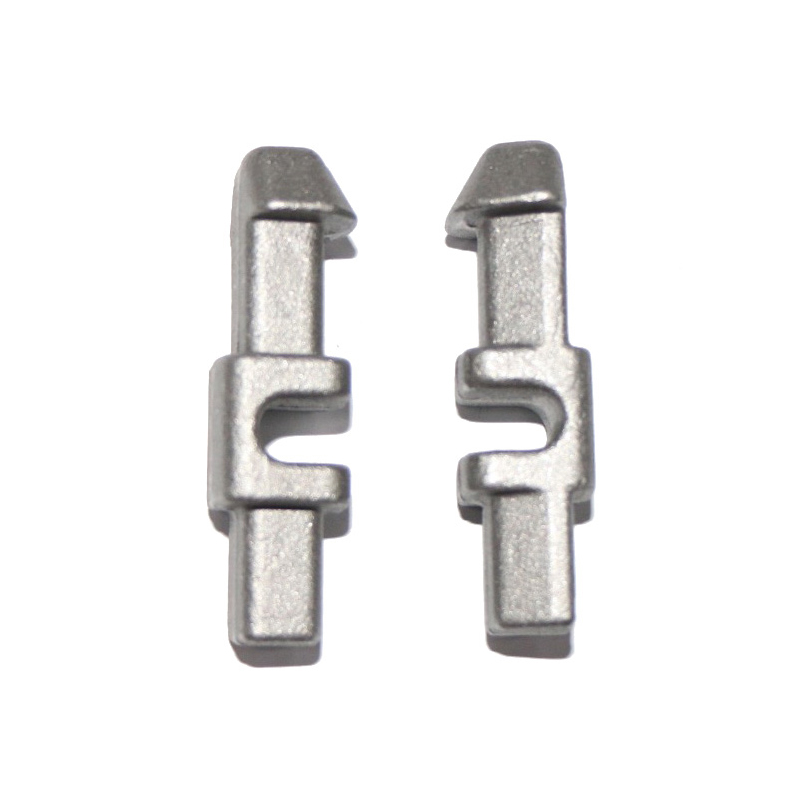
Lättviktsprecisionsgjutning sitter på konvergensen av materialvetenskap, verktygsteknik och dimensionskontroll. Det gör det möjligt för tillverkare inom flyg-, fordons-, medicin- och försvarssektorerna att producera komplexa metallkomponenter i nästan nätform som kombinerar minimal massa med snäva toleranser - kvaliteter som blir alltmer icke-förhandlingsbara i prestandadrivna applikationer.
Vad är lättviktsprecisionsgjutning
Lättviktsprecisionsgjutning hänvisar till en familj av metallformningsprocesser utformade för att producera komponenter med hög dimensionell noggrannhet samtidigt som legeringar används som minimerar den totala komponentmassan. Till skillnad från konventionella gjutmetoder där överskottsmaterial förväntas och avlägsnas genom bearbetning, syftar precisionsgjutning till ett resultat som nästan inte är i form - den gjutna delen matchar den slutliga geometrin, vilket minskar efterbearbetning och materialspill samtidigt.
Termen omfattar flera distinkta teknologier inklusive investeringsgjutning (bortfallsvax), pressgjutning med lätta legeringar, pressgjutning och halvfast metallgjutning. Det som förenar dem är det dubbla mandatet: uppnå repeterbar geometrisk precision och använd material vars densitet-till-hållfasthet-förhållande ger meningsfulla viktbesparingar. Aluminiumlegeringar, magnesiumlegeringar och titanlegeringar är de mest använda materialfamiljerna i detta utrymme.
Kärngjutningsmetoder och deras egenskaper
Investeringsgjutning
Investeringsgjutning, historiskt känd som processen för förlorad vax, är fortfarande riktmärket för geometrisk komplexitet vid precisionsgjutning. Ett vaxmönster är belagt i lager av keramisk slurry, som härdar till ett skal. Vaxet smälts sedan ut och smält metall hälls i den keramiska formen. När den appliceras på lättviktslegeringar som A356 aluminium eller Ti-6Al-4V titan, kan investeringsgjutning uppnå väggtjocklekar så tunna som 0,8 mm och toleranser inom 0,1 mm per 25 mm dimension.
Processen är särskilt lämpad för flygturbinkomponenter, ramverk för kirurgiska implantat och tunnväggiga strukturella fästen där både geometrisk intrikat och låg vikt är obligatoriska. Dess huvudsakliga begränsning är cykeltiden: varje keramiskt skal kräver flera torkningssteg, vilket gör det mindre lämpat för extremt stora produktionsserier.
Pressgjutning av aluminium
Högtryckspressgjutning av aluminium är arbetshästen för lätt precisionsgjutning inom bil- och konsumentelektroniktillverkning. Smält aluminium sprutas in i härdade stålformar under tryck från 10 till 175 MPa. Cykeltiderna mäts i sekunder snarare än timmar, och processen håller tillförlitligt toleranser på plus eller minus 0,05 mm under stabila produktionsförhållanden.
Legeringar som ADC12, A380 och Silafont-36 är speciellt framtagna för pressgjutning och erbjuder god flytbarhet, låg krympning och korrosionsbeständighet. Vakuumassisterad pressgjutning minskar ytterligare gasporositeten, vilket gör att delar kan värmebehandlas och svetsas - egenskaper som traditionella pressgjutningar ofta saknar.
Magnesiumgjutning
Magnesium är den lättaste strukturella metallen i utbredd ingenjörsbruk, med en densitet på cirka 1,74 g/cm3 jämfört med 2,7 g/cm3 för aluminium. Thixoformning och varmkammarpressgjutning av magnesiumlegeringar som AZ91D och AM60B möjliggör produktion av tunnväggiga, lätta kapslingar och strukturella komponenter. Magnesiumgjutning är särskilt framträdande i bärbara chassier, rattstångskomponenter och interiörstrukturer inom flygindustrin där varje gramminskning medför betydande kostnads- eller prestandaimplikationer.
Pressgjutning och halvfast bearbetning
Squeeze casting applicerar hydrauliskt tryck under stelning, undertrycker porositet och förbättrar mekaniska egenskaper utöver vad konventionell pressgjutning uppnår. Halvfast metallgjutning, inklusive rheocast- och thixocast-varianterna, bearbetar legeringen i ett delvis fast tillstånd, vilket ger en fin, klotformig mikrostruktur som motstår heta rivning. Båda metoderna växer i användning för säkerhetskritiska strukturella komponenter som kontrollarmar, knogar och motorfästen, där lättviktsaluminium också måste uppfylla krävande utmattnings- och slagkrav.
Materialval för viktkritiska tillämpningar
Den valda legeringen styr i grunden vad gjutprocessen kan uppnå i form av minsta sektionstjocklek, ytfinish, värmebehandlingsbarhet och bearbetbarhet efter gjutning. Tabellen nedan jämför de vanligaste legeringsfamiljerna som används i lätt precisionsgjutning.
| Legering familj | Densitet (g/cm3) | Typisk UTS (MPa) | Primär process | Nyckelfördel |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Investering / Gravity die | Utmärkt gjutbarhet och svetsbarhet |
| Aluminium A380 | 2.71 | 317 | Högtryckspressgjutning | Hög flytbarhet för tunna väggar |
| Magnesium AZ91D | 1.81 | 230 | Varmkammarpressgjutning | Strukturellt alternativ med lägsta densitet |
| Titan Ti-6Al-4V | 4.43 | 950 | Vakuuminvesteringsgjutning | Högsta styrka-till-vikt-förhållande |
| Aluminium-Silicon Silafont-36 | 2.65 | 340 | Vakuumform/pressgjutning | Värmebehandlas, svetsbar |
Titangjutgods upptar ett specialiserat segment. Även om titan är tätare än aluminium och magnesium, erbjuder titan en specifik styrka som överstiger båda, vilket gör det till det valda materialet när de strukturella kraven är extrema och viktbudgetarna fortfarande är knappa - en situation som är vanlig i militära flygplan och medicinska implantat.
Dimensionskontroll och toleransstandarder
Precisionen vid gjutning kvantifieras genom toleranser, ytfinish och porositetsgränser. Branschstandarder som ISO 8062, ASTM B85 och AMS 2175 definierar acceptabla dimensionsvariationsband för gjutna komponenter beroende på process, legering och avsedda serviceförhållanden.
Investeringsgjutprocesser som arbetar med aluminium och titan uppfyller vanligtvis CT4 till CT6 toleransgrader enligt ISO 8062, motsvarande toleranser i intervallet 0,26 mm till 0,74 mm för en 50 mm dimension. Högtryckspressgjutning kan uppnå snävare CT4 till CT5-kvaliteter på detaljer som direkt bildas av formen, även om skiljelinjeegenskaper och dimensioner på ejektorsidan är föremål för större variation.
Ytjämnhet är lika viktig i många applikationer. Ingjutna investeringsgjutgods levererar vanligtvis Ra-värden mellan 1,6 och 3,2 mikrometer, vilket i många flyg- och medicinska sammanhang eliminerar behovet av bearbetning på icke-matchande ytor. Pressgjutningar uppnår typiskt Ra-värden på 0,8 till 2,0 mikrometer på formformade ytor.
Porosity Management: The Hidden Precision Challenge
Inre porositet - hålrum som bildas av instängd gas eller stelningskrympning - är den vanligaste defekten i lättviktsgjutgods och den främsta orsaken till att precisionsgjutgods misslyckas med oförstörande utvärdering. Vakuumassisterad pressgjutning, kontrollerad stelning genom riktad kylning och varm isostatisk pressning (HIP) efterbehandling är de tre huvudstrategierna som används för att bringa porositeten inom specifikationen. HIP, som applicerar samtidigt värme och tryck för att kollapsa inre hålrum, är standardpraxis för flyggjutgods av titan och används alltmer för strukturella aluminiumkomponenter i elfordonsplattformar.
Den lätta precisionsgjutningsprocessen: steg för steg
Oavsett den specifika metoden följer en produktionsinriktad lättviktsprecisionsgjutning en logisk sekvens av steg som balanserar hastighet, kvalitet och kostnad.
- Design och simulering: Komponentgeometri är konstruerad för gjutbarhet med hjälp av finita element och mjukvara för simulering av fluidflöde. Solidifieringsmodellering identifierar potentiella hot spots, krympningszoner och portplatser innan några verktyg skärs.
- Verktygstillverkning: Formar eller investeringsgjutverktyg bearbetas, vanligtvis av H13 verktygsstål för pressgjutning eller aluminium för prototypinvesteringsgjutmönster. Dimensionell inspektion utförs innan någon metall hälls.
- Legeringsförberedelser: Metallladdning smälts, avgasas och analyseras kemiskt med hjälp av optisk emissionsspektrometri för att bekräfta att sammansättningen ligger inom specifikationen. Avgasning är avgörande för att aluminium och magnesium ska avlägsna löst väte.
- Casting: Metall införs i formen eller formen under kontrollerade temperatur-, tryck- och hastighetsparametrar. För investeringsgjutning förvärms skalen för att säkerställa fullständig fyllning och riktad stelning.
- Kylning och utkastning: Kontrollerade kylningshastigheter styr mikrostrukturen. Snabb härdning efter gjutning följs ofta av åldring eller lösningsvärmebehandling för att utveckla nödvändiga mekaniska egenskaper.
- Efterbehandling och inspektion: Portar och stigarrör tas bort, ytor sprutblästras eller kemiskt behandlas och delar genomgår dimensionell inspektion med koordinatmätmaskin (CMM), röntgen- eller CT-skanning för inre porositet och mekanisk kupongtestning vid behov.
Industriapplikationer
Flyg och försvar
Lättviktsprecisionsgjutning inom flyg- och rymdindustrin domineras av investeringsgjutna titan- och aluminiumkomponenter: turbinhus, strukturella fästen, avionikkapslingar och hydrauliska grenrör. Möjligheten att konsolidera sammansättningar som tidigare krävde flera bearbetade delar till en enda gjutning är en stor kostnads- och viktfaktor. Ett konstruktionsfäste som tidigare bestod av fem svetsade detaljer kan ofta omkonstrueras som ett investeringsgjutgods med identisk eller överlägsen mekanisk prestanda.
Fordon och elfordon
Bilgjutning av lättvikt genomgår snabb förändring driven av elektrifiering. Batteridrivna elfordon kräver strukturella komponenter som hanterar krockbelastningar utan masspåföljder från stål, och chassistrategier för flera material förlitar sig alltmer på stora aluminiumgjutgods som strukturella noder. Den så kallade gigacasting-metoden - att producera hela bakre underredessektioner som enstaka aluminiumpressgjutgods - är en direkt förlängning av precisionsgjutningsprinciper som tillämpas i produktionsskala. Underramsnoder, motorhus, värmeväxlare och fjädringsknogar är bland de lätta precisionsgjutgods med högsta volym inom fordonsindustrin idag.
Medicinska och implanterbara enheter
Titaninvesteringsgjutning tjänar ortopedisk och spinala implantattillverkning där biokompatibilitet, korrosionsbeständighet och exakt dimensionskontroll krävs samtidigt. Gjuten titanlegering används för ryggradsburar, höfter- och knärekonstruktionskomponenter och hårdvara för traumafixering. Ytstruktur i implantatgjutgods hanteras medvetet: grova texturer främjar osseointegration, medan släta lagerytor minimerar slitageskräp.
Industri och energi
Pumphus, ventilhus, kompressorkomponenter och turbinblad i industriell energiutrustning representerar ett växande segment för lättviktsprecisionsgjutning. I applikationer där massminskning direkt minskar energiförbrukningen - roterande komponenter i pumpar och kompressorer - tränger aluminium- och magnesiumgjutgods undan gråjärn, vilket ger effektivitetsvinster som återvinner verktygsinvesteringar inom relativt korta produktionsserier.
Kvalitetssäkring och oförstörande utvärdering
Precisionen i lättviktsprecisionsgjutning sträcker sig till inspektionsregimen. För säkerhetskritiska komponenter anges vanligtvis följande oförstörande utvärderingsmetoder i upphandlingsdokumentationen.
Röntgenundersökningar med röntgen eller datortomografi avslöjar inre porositet, inneslutningar och kallstängningar. Särskilt CT-skanning har blivit guldstandarden för komplexa gjutningar eftersom den producerar en tredimensionell karta över inre tillstånd som kan läggas över med CAD-modellen för att verifiera både geometri och integritet samtidigt. Fluorescerande penetrantinspektion upptäcker ytbrytande sprickor och varv. Dimensionell verifiering av CMM bekräftar kritiska gränssnittsdimensioner, lagerhål och planhet på matchande yta. Mekaniska testkuponger hällda från samma värme bekräftar draghållfasthet, sträckgräns, töjning och hårdhet enligt materialspecifikation.
Designöverväganden för gjutingenjörer
Effektiv lättviktsprecisionsgjutning börjar långt innan metall hälls. Design-for-casting (DFC)-principer styr de geometriska besluten som avgör om en komponent kan tillverkas upprepade gånger inom tolerans. Enhetliga väggsektioner förhindrar differentiell stelning och de heta fläckarna som skapar krympningporositet. Dragvinklar på 1 till 3 grader på vertikala ytor tillåter ren utkastning från formarna. Generösa filéer vid korsande väggar fördelar spänningar under stelning och i drift. Ribbar är effektivare än att öka den totala väggtjockleken för att uppnå styvhet i lätta strukturer.
Topologioptimeringsmjukvara, som nu är allmänt integrerad i gjutkonstruktionsarbetsflödet, genererar organiska minimiviktsgeometrier som riktar metall endast där det finns ett strukturellt behov. Dessa optimerade geometrier, en gång möjliga endast inom additiv tillverkning, realiseras alltmer genom investeringsgjutning tack vare framsteg inom keramisk skalteknologi och användningen av 3D-printade vaxmönster genererade direkt från topologioptimeringsutdata.
Ny utveckling inom området
Flera tekniska riktningar vidgar aktivt gränserna för lätt precisionsgjutning. Binder jet-sand-utskrift och stereolitografi-baserad keramisk formtryckning eliminerar mönsterverktyg helt för prototyp- och lågvolymproduktion, vilket komprimerar utvecklingstiderna från veckor till dagar. Bearbetning av halvsolid aluminium som tillämpas på strukturella delar med hög integritet går in i bilproduktion med större volymer. Processövervakning i realtid med inbyggda sensorer i formar, kombinerat med maskininlärningsmodeller som tränats på historiska defektdata, möjliggör sluten-loop-kontroll av fyllning, stelning och kylning - vilket minskar skrothastigheter och möjliggör snävare processfönster. Slutligen erbjuder nya aluminium-litium- och aluminium-skandiumlegeringar densitetsminskningar på 5 till 10 procent jämfört med konventionella aluminiumlegeringar samtidigt som de bibehåller eller förbättrar mekaniska egenskaper, vilket öppnar ytterligare viktminskningsmöjligheter för gjutna flygkonstruktioner.
Kostnadsdrivande och ekonomiska överväganden
Lättviktsprecisionsgjutning medför högre enhetsverktygskostnader än konventionell gjutning eller tillverkning för enkla geometrier, men ekonomin blir övertygande vid måttliga till höga volymer och när den totala ägandekostnaden utvärderas. Minskad eftergjutningsbearbetning sänker tillverkningsarbete och kostnader för skärverktyg. Delkonsolidering minskar monteringstiden, antalet fästelement och inspektionsbördan. Viktminskning inom flygindustrin leder direkt till bränslebesparingar under en livslängd mätt i decennier. I elfordon utökar massminskning räckvidden eller tillåter batteriminskning, med kostnadskonsekvenser över fordonets livslängd.
Den break-even volym vid vilken investeringen i precisionsgjutverktyg återvinns varierar beroende på process och detaljs komplexitet. Investeringsgjutverktyg för flyg- och rymddelar av aluminium återvinns vanligtvis över några hundra delar. Pressgjutningsverktyg i aluminium för fordonstillämpningar är ekonomiskt motiverade vid årliga volymer från några tusen delar uppåt, beroende på formkostnaden.
Att välja en lättviktsprecisionsgjutningspartner
Kapacitetsgapet mellan gjutningsleverantörer är betydande. Ett gjuteri utrustat för äkta lätt precisionsgjutning upprätthåller kontrollerad atmosfärisk smältning för att förhindra oxidation av reaktiva legeringar, kalibrerad CMM-utrustning för dimensionsvalidering, CT-skanningsförmåga för intern inspektion av kritiska delar och dokumenterad metallurgisk kompetens för de specifika legeringsfamiljerna som är relevanta för applikationen. Certifieringar som AS9100 för flyg, ISO 13485 för medicintekniska produkter och IATF 16949 för fordon är tillförlitliga proxyservrar för den underliggande processdisciplin som krävs för att konsekvent tillverka precisionsgjutgods inom specifikationerna.
Tidiga leverantörsengagemang – involverande av gjuteriet under komponentdesign snarare än bara vid offertstadiet – ger konsekvent bättre resultat. Gjuteriingenjörer kan identifiera designegenskaper som komplicerar eller äventyrar gjutningen innan verktyget påbörjas, och kan föreslå geometrimodifieringar som bevarar designavsikten samtidigt som de förbättrar utbytet, dimensionell konsekvens och slutligen kostnaden.